Știri din industrie
 Oct 29, 2026
 Postat de administrator
Anodizare sau acoperire cu pulbere: Cum să alegeți tratamentul corect de suprafață pentru piesele de aluminiu de precizie
De ce tratamentul de suprafață decide cum funcționează piesele de aluminiu de precizie
Piesele de aluminiu de precizie rareori dau greș doar din cauza aliajului de bază. În majoritatea defecțiunilor pe teren, stratul de suprafață este punctul slab: un finisaj care se dezlipește sub vibrații, se uzează la o interfață de alunecare sau se corodează după câteva luni de pulverizare cu sare sau depozitare umedă. Pentru ingineri și echipele de achiziții, tratarea suprafeței este o decizie funcțională de bază care modelează durabilitatea, comportamentul electric, precizia dimensională și costul total. Nu este o idee cosmetică ulterioară.
Două procese domină piața componentelor din aluminiu utilizate în electronica auto, roboți industriali și vehicule aeriene fără pilot: anodizarea și acoperirea cu pulbere. Ambele protejează eficient aluminiul, dar funcționează în moduri fundamental diferite. Anodizarea crește un strat de oxid din metalul însuși, în timp ce acoperirea cu pulbere leagă un strat de polimer pe suprafață. Alegerea greșită poate duce la uzură prematură, conflicte de toleranță, filete blocate sau o creștere neașteptată a bugetului după ce mostrele au fost deja prelucrate.
Acest ghid compară ambele procese dintr-o perspectivă practică de aprovizionare. Acesta explică modul în care funcționează fiecare, unde funcționează fiecare bine, modul în care alegerea afectează toleranțele strânse, ce determină costul și cum se potrivește tratamentul la condițiile reale de operare. Scopul este să vă ajute să specificați un finisaj pentru dvs piese din aluminiu de la prima revizuire a desenului, mai degrabă decât descoperirea problemelor în timpul validării.
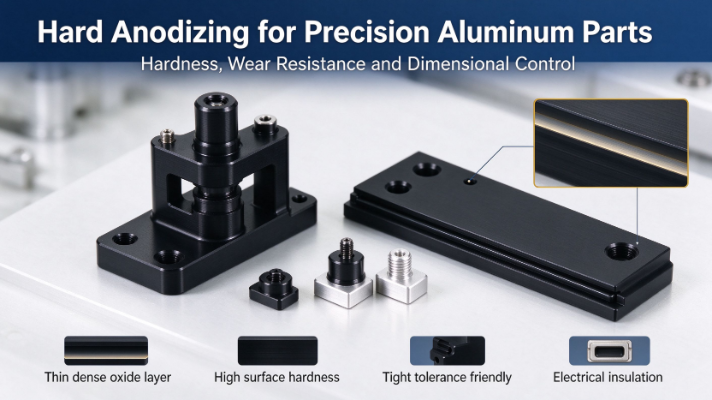
Raspuns rapid: Anodizarea este de obicei cea mai bună alegere pentru suprafețele funcționale cu toleranță strânsă, izolația electrică și rezistența la uzură. Acoperirea cu pulbere este, în general, preferată pentru o protecție groasă și uniformă a părților orientate spre exterior și pentru cerințe puternice de culoare și textură.
Cum funcționează anodizarea aluminiului și unde se potrivește
Principiul electrochimic
Anodizarea este un proces electrochimic în care partea de aluminiu acționează ca anod într-o baie de electroliți acid. Sub curent, tensiune și temperatură controlate, oxigenul se combină cu aluminiul la suprafață pentru a forma un strat poros de oxid de aluminiu. Această peliculă face parte din metalul de bază mai degrabă decât un strat separat, deci nu se decojește în sensul convențional. Porii pot fi apoi sigilați sau umpluți cu colorant pentru a obține o gamă largă de culori și o performanță îmbunătățită la coroziune. Deoarece filmul este crescut din substrat, aderența este excelentă, iar procesul se potrivește pieselor care trebuie să-și păstreze intacte marginile, filetele și geometria prelucrată.
Tipuri comune pentru componente de precizie
- Anodizare standard de tip II: O peliculă relativ subțire care oferă un aspect bun, o gamă largă de culori vopsibile și o protecție fiabilă împotriva coroziunii. Este alegerea obișnuită pentru carcasele orientate spre consumator și suporturile de uz general.
- Anodizare tare tip III: O peliculă mai groasă și mai densă, cu duritate ridicată, potrivită pentru suprafețe de alunecare, caracteristici de ghidare, interfețe de acționare și părți expuse la frecare repetată.
Puncte forte ale componentelor de aluminiu de precizie
- Aderență excelentă, deoarece filmul crește din substrat în loc să se așeze deasupra acestuia.
- Duritate mare a suprafeței și rezistență la uzură, în special în cazul anodizării dure.
- Rezistență bună la coroziune în majoritatea mediilor interioare și moderat agresive.
- O peliculă subțire care păstrează toleranțe dimensionale strânse atunci când creșterea este compensată corespunzător.
- Izolație electrică de suprafață, care este utilă pentru caracteristicile de montare și proiectarea de împământare.
- O textură metalică cu un aspect curat și consistent pe suprafețele prelucrate.
Limitări de planificare
- Finisajele vopsite se pot estompa la expunerea prelungită la UV, așa că nu sunt ideale pentru utilizare pe termen lung în exterior.
- Acoperirea poate fi neuniformă în cavitățile adânci și colțurile interne ascuțite, unde fluxul de electroliți este restricționat.
- Consistența culorii devine mai greu de controlat pe geometrii complexe și loturi de aliaje amestecate.
- Procesul nu poate ascunde porozitatea, zgârieturile sau urmele de prelucrare. Are tendința să le dezvăluie.
Anodizarea dură merită o notă specială pentru lucrări de precizie. Filmul crește parțial în suprafața originală și parțial spre exterior, astfel încât dimensiunile se modifică pe ambele părți ale piesei. Desenele trebuie să țină cont de această creștere pe diametre critice, caracteristici filetate și zone de fixare prin presare. În caz contrar, o piesă prelucrată corect poate încă în afara toleranței odată ce este terminată.
Acoperire cu pulbere pentru piese din aluminiu: proces și puncte forte
Cum este construit stratul de acoperire
Acoperirea cu pulbere aplică o pulbere polimerică uscată, măcinată fin pe suprafața de aluminiu, folosind încărcătura electrostatică, astfel încât particulele sunt atrase uniform de partea împămânțată. Partea acoperită intră apoi într-un cuptor de întărire, unde pulberea se topește, curge și se reticulă chimic într-un film continuu. Deoarece niciun solvent nu se evaporă în timpul întăririi, procesul produce emisii volatile scăzute în comparație cu multe sisteme de acoperire lichidă. Rezultatul este un strat gros, uniform, care ascunde micile imperfecțiuni ale suprafeței și oferă o protecție puternică împotriva umezelii și a sării.
Avantajele principale ale componentelor din aluminiu
- Rezistență superioară la coroziune, în special pentru servicii în aer liber și cu umiditate ridicată.
- O gamă largă de culori mate, lucioase, texturate și cu efect metalic, cu aspect uniform.
- O peliculă mai groasă care acoperă vizual pete minore și urme ușoare de prelucrare.
- Rezistență bună la impact și rezistență la ciobire în timpul manipulării.
- Emisii volatile scăzute și un profil de mediu în general favorabil.
Limitări de luat în considerare
- Construcția stratului de acoperire este mult mai groasă, ceea ce poate împinge potrivirile critice în afara toleranței dacă nu este planificată în design.
- Coaja de portocală, incluziunile de praf și acumularea de margini sunt mai probabile pe colțurile ascuțite și pe profilele complexe.
- Suprafețele funcționale ultra-strânse, cum ar fi fețele de etanșare și găurile de precizie, sunt de obicei mascate sau excluse.
- Duritatea suprafeței este mai mică decât anodizarea dură, astfel încât stratul de acoperire este mai ușor de zgâriat în contactul de alunecare.
Comparație de performanță alăturată
Tabelul de mai jos rezumă modul în care cele două procese se comportă în cadrul proprietăților care conduc cel mai adesea la deciziile privind specificațiile. Evaluările sunt relative și depind de aliaj, specificațiile filmului, calitatea etanșării și sistemul de rășină, așa că ar trebui să fie confirmate în raport cu propriile cerințe de testare.
| Proprietate | Anodizare | Acoperire cu pulbere |
|---|---|---|
| Rezistenta la coroziune | Bun, îmbunătățit printr-o etanșare adecvată | Excelent, mai ales în condiții de sare sau umezeală |
| Rezistenta la uzura si la zgarieturi | Foarte ridicat cu anodizare dură, moderat cu Tip II | Zgârieturile moderate și adânci pot expune metalul de bază |
| Izolație electrică | Puternic, stratul de oxid este un izolator | Bun, depinde de grosimea filmului și de calitatea întăririi |
| Impactul toleranței dimensionale | Mic spre moderat, creșterea trebuie compensată | Acumulare mai mare, poate depăși toleranțe strânse |
| Stabilitate UV | Limitat pentru finisaje vopsite, mai bine pentru folii transparente sigilate | Bun cu sisteme de poliester sau poliuretan de calitate |
| Aspectul | Aspect metalic cu culori translucide | Opac, gamă largă de finisaje mate, lucioase și texturate |
| Rezistenta chimica | Bun împotriva substanțelor chimice ușoare, mai slab în medii alcaline puternice | Bun, variază în funcție de sistemul de rășină |
| Temperatura maxima de lucru | Guvernat în principal de aliajul și stabilitatea oxidului | De obicei limitat de rășină, adesea sub 150 de grade Celsius pentru sistemele standard |
| Fezabilitatea reparației | Dificile, piesele sunt de obicei decapate și reprocesate | Posibil cu retușuri, dar potrivirea culorilor este o provocare |
Impactul toleranței dimensionale
Toleranța dimensională este zona în care alegerea contează cel mai mult pentru piesele de precizie. Un film anodic subțire de tip II are un efect mic asupra majorității caracteristicilor, dar anodizarea dură și acoperirea cu pulbere adaugă o grosime măsurabilă care trebuie scăzută din designul nominal. O greșeală obișnuită este de a prelucra la dimensiunea finală a desenului și apoi de a descoperi că piesa finită nu se mai potrivește cu componenta sa de îmbinare. Proiectele bine conduse precizează dacă fiecare dimensiune este măsurată înainte sau după tratamentul suprafeței și maschează suprafețele funcționale în consecință.
Scenarii de aplicare în componente auto, robotică și UAV
Fiecare industrie impune un amestec diferit de cerințe pe suprafețele din aluminiu. Finisajul corect depinde mai puțin de reputația generală și mai mult de locul în care se află piesa, de ce o atinge și de cât timp trebuie să supraviețuiască. Următoarele scenarii reflectă modele comune de proiect.
Piese de precizie din aluminiu pentru automobile
Carcasele camerei, suporturile senzorilor și radiatoarele se confruntă cu o cerință împărțită. Decorațiile interioare și husele decorative beneficiază de anodizare de tip II sau de acoperire cu pulbere cu textura fină pentru aspect. Piesele structurale și adiacente grupului de propulsie necesită adesea anodizare dură pe fețele de îmbinare și acoperire rezistentă la coroziune pe suprafețele expuse. Suporturile senzorului necesită, de asemenea, dimensiuni stabile, astfel încât construcția acoperirii trebuie să fie confirmată față de interfața de montare înainte de eliberare. În programele pentru automobile, un finisaj care trece testul de pulverizare cu sare, dar deplasează un suport de senzor cu câteva zecimi de milimetru este încă o piesă nereușită.
Componente din aluminiu pentru robot industrial
Carcasele de îmbinare, piesele efectoare de capăt și cadrele de montare funcționează în ateliere în care ceața de ulei, stropirea lichidului de răcire și manipularea frecventă sunt normale. Interfețele de alunecare și rotație favorizează anodizarea dură din cauza rezistenței sale la uzură și a riscului scăzut de descuamare. Cadrele structurale care nu sunt niciodată atinse de piesele de împerechere pot folosi acoperirea cu pulbere pentru toleranță chimică și curățare ușoară. Cerințele de izolație ale punctelor de montare ale electronicelor fac adesea ca suprafețele anodizate o potrivire naturală, deoarece stratul de oxid previne contactul electric neintenționat.
Cadru și părți structurale din aluminiu pentru UAV și drone
Cadrele de drone combină expunerea în aer liber, vibrațiile, lumina soarelui și presiunea constantă pentru a menține greutatea scăzută. Acoperirea cu pulbere oferă o protecție puternică în aer liber și o identitate clară a culorii carcaselor de aeronavă, în timp ce anodizarea se potrivește articulațiilor de precizie ale brațelor și interfețelor de fixare care necesită potriviri stabile. Anodizarea vopsită este o alegere proastă pentru utilizarea exterioară iluminată de soare pe termen lung, deoarece culoarea se poate schimba în timp. Ambele procese adaugă masă, astfel încât construcția filmului trebuie luată în considerare în bugetul de greutate, precum și în stiva de toleranță.
| Scenariu | Zone tipice ale părților | Finisaj recomandat |
|---|---|---|
| Decorări interioare auto | Huse decorative, suporturi pentru panouri | Anodizare tip II or textured powder coating |
| Senzor auto și piese structurale | Suporturi pentru senzori, radiatoare, căi de încărcare | Anodizare tare pe fețele funcționale, acoperire pe zonele expuse |
| Articulații robot și părți mobile | Carcase, ghidaje culisante, interfete de actionare | Anodizare tare |
| Cadre și carcase pentru roboți | Montaj rame, dulapuri, capace | Acoperire cu pulbere |
| Carcasă pentru UAV | Capacuri exterioare, panouri structurale expuse | Acoperire cu pulbere with outdoor-rated resin |
| Articulații de precizie pentru UAV | Articulatii brate, interfete de prindere | Anodizare with masking on fit surfaces |
Defalcarea diferenței de cost
Costul tratamentului de suprafață este determinat de mai mult decât prețul pe centimetru pătrat. Configurarea, rafturile, mascarea și reprelucrarea reprezintă adesea o parte mai mare din oferta finală decât chimia în sine, în special pentru loturi mici de piese de precizie. Înțelegerea acestor factori îi ajută pe cumpărători să pună întrebări mai bune înainte de a compara ofertele furnizorilor.
Factorii care afectează costul anodizării
- Complexitatea părții, inclusiv găuri adânci, canale interne și colțuri ascuțite care complică fluxul de electroliți.
- Specificația filmului, deoarece anodizarea dură necesită un timp mai lung de proces și un control mai strict al băii decât Tipul II.
- Cerințe de culoare, deoarece vopsirea adaugă etape ale procesului și verificări de consistență.
- Mascare pentru găuri filetate, fețe de etanșare și zone de contact electric.
- Cantitatea de comandă și consistența lotului, care determină cât de eficient pot fi încărcate rafturile.
Factorii care afectează costul vopsirii cu pulbere
- Grosimea țintă a stratului și numărul de straturi necesare pentru o acoperire uniformă.
- Pretratament standard, which affects adhesion and therefore how reliable the finish will be in service.
- Culori personalizate sau efecte speciale, care poartă de obicei cantități minime de comandă.
- Metode de mascare și rafturi, în special pentru piese cu multe caracteristici mici.
Ca tendință generală, acoperirea cu pulbere tinde să fie economică pentru carcasele simple mai mari, unde acoperirea și aspectul contează mai mult decât dimensiunile strânse. Anodizarea este adesea mai eficientă pentru piesele mici, de înaltă precizie, unde pelicula este subțire și suprafața este mai degrabă funcțională decât decorativă.
Costul ascuns al alegerii unui proces greșit
Cel mai scump tratament de suprafață este cel care trebuie refăcut. Specificarea procesului greșit poate duce la eșantioane respinse, dimensiuni reprelucrate, producție întârziată și validare eșuată. O creștere modestă a costului de finisare inițial este de obicei mică în comparație cu impactul programului de finisare care nu îndeplinește obiectivele de toleranță sau durabilitate. În multe programe, un lot de prototip respins costă mai mult decât întregul buget de finisare pentru primul an de producție.
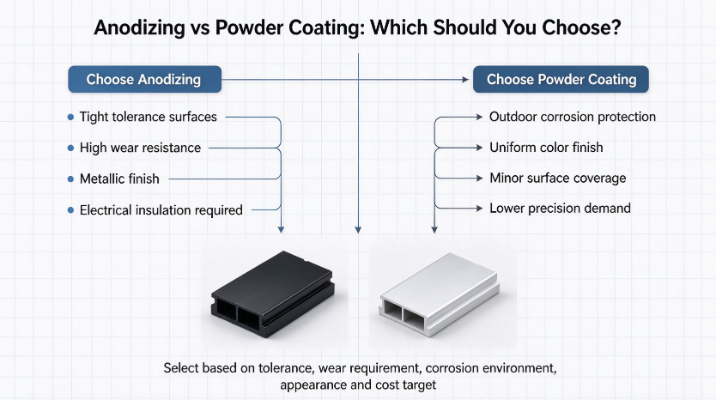
Cum să alegi între anodizare și vopsire cu pulbere
Selectarea unui finisaj devine mai simplă atunci când decizia este legată de funcția fiecărei suprafețe, mai degrabă decât de piesa în ansamblu. Multe componente au nevoie de mai mult de un tratament, iar cele mai bune specificații reflectă de obicei această realitate.
Alege anodizarea când
- Suprafața trebuie să aibă toleranțe strânse, iar grosimea filmului trebuie să rămână mică.
- Rezistența la uzură este critică, în special pentru suprafețele de alunecare, rotație sau contact repetat.
- Se dorește un aspect metalic și piesa este în primul rând interior sau protejată.
- Izolarea electrică la suprafață este necesară pentru montaj sau împerechere.
- Este de așteptat o frecare puternică sau un contact abraziv, caz în care anodizarea dură este specificația adecvată.
Alegeți acoperirea cu pulbere când
- Protecția împotriva coroziunii în exterior și uniformitatea pe termen lung a culorii sunt prioritățile principale.
- Aspectul estetic și textura conduc designul.
- Imperfecțiunile minore ale suprafeței trebuie acoperite vizual mai degrabă decât dezvăluite.
- Toleranțele critice se aplică doar la câteva suprafețe care pot fi mascate, în timp ce restul piesei poate accepta construcție suplimentară.
Alte opțiuni care merită menționate pe scurt
Acoperirile electroless, sistemele e-coat și peliculele uscate pe bază de PTFE pot satisface, de asemenea, nevoi specifice, cum ar fi rezistența chimică sau frecarea scăzută. Ele sunt de obicei selectate pentru cerințe de nișă, mai degrabă decât ca alternative de uz general. Tratamentul dublu, cum ar fi anodizarea dură pe fețele funcționale, combinată cu acoperirea cu pulbere pe suprafețele exterioare, este obișnuită în proiectele solicitante de automobile și robotică și oferă adesea cel mai bun echilibru general.
Sfat de mascare: Definiți zonele de mascare pe desen pentru găurile filetate, suprafețele de etanșare, contactele de masă și diametrele prin presare. Indicațiile clare previn acoperirea neplanificată în zonele care trebuie să rămână goale sau într-o bandă dimensională îngustă.
Greșeli frecvente pe care le fac cumpărătorii
- Ignorarea grosimii stratului de acoperire în planificarea toleranțelor. Desenul arată dimensiunile goale, dar partea finită are film adăugat. Definiți dacă dimensiunile se aplică înainte sau după tratament.
- Specificarea anodizării dure pentru piesele numai cosmetice. Anodizarea dură adaugă costuri și timp de proces fără beneficii atunci când piesa nu vede niciodată uzură sau contact de alunecare.
- Utilizarea anodizării vopsite pentru utilizare în exterior pe termen lung. Expunerea la UV poate estompa filmele vopsite, ceea ce este o problemă comună pe carcasele dronelor luminate de soare și componentele exterioare ale autovehiculelor.
- Omiterea pretratării adecvate. Uleiurile, oxizii și reziduurile de manipulare reduc aderența vopselei cu pulbere și afectează uniformitatea filmului anodic, ducând la exfoliere sau rezultate neregulate.
- Eșecul de a comunica cerințele de mascare. Fără instrucțiuni clare, firele se pot umple cu acoperire și suprafețele de contact își pot pierde conductivitatea sau potrivirea.
Evitarea acestor cinci erori contează adesea mai mult decât alegerea finisajului perfect, deoarece majoritatea defecțiunilor de suprafață ale pieselor de aluminiu de precizie provin mai degrabă din lacune de comunicare decât din chimia în sine.
Concluzie: Potrivirea finisajului cu lucrarea
Nu există un tratament universal de suprafață pentru aluminiu. Anodizarea este opțiunea mai puternică pentru performanța funcțională de precizie, inclusiv toleranțe strânse, rezistență la uzură și izolație electrică. Acoperirea cu pulbere este opțiunea mai puternică pentru protecție robustă împotriva coroziunii, culoare uniformă și acoperire vizuală pe suprafețele expuse. În multe proiecte reale, cel mai bun rezultat vine din combinarea ambelor procese pe zone diferite ale aceleiași piese.
Cea mai fiabilă abordare este de a defini suprafețele funcționale, caracteristicile critice de toleranță, expunerea la mediu și cerințele de aspect înainte de alegerea procesului. Partajarea devreme a desenelor, a indicațiilor de toleranță și a condițiilor de lucru cu producătorul dvs. permite planificarea tratamentului suprafeței împreună cu prelucrarea sau modelarea. Pentru proiecte construite pe componente din aluminiu forjate la rece sau carcase prelucrate cu precizie, această coordonare timpurie este adesea diferența dintre o lansare lină și revizuiri costisitoare.
Întrebări frecvente
Î1: Anodizarea modifică dimensiunile unei piese din aluminiu?
Da. Anodizarea crește stratul de oxid parțial în suprafață și parțial spre exterior, astfel încât dimensiunile se schimbă pe ambele părți. Filmele de tip II sunt subțiri și au, de obicei, un efect mic, în timp ce anodizarea dură adaugă mai multă creștere. Desenele trebuie să specifice dacă dimensiunile se aplică înainte sau după tratament și ar trebui să compenseze creșterea filmului pe caracteristicile critice.
Î2: Este acoperirea cu pulbere potrivită pentru piesele din aluminiu cu toleranță strânsă?
Poate fi utilizat, dar numai acolo unde grosimea acoperirii este planificată în proiectare sau suprafețele critice sunt mascate. Acoperirea cu pulbere adaugă o peliculă mai groasă decât anodizarea, deci este, în general, mai potrivită pentru carcase, capace și rame decât pentru găuri de precizie, fețe de etanșare sau diametre prin presare.
Î3: Care finisaj este mai bun pentru drona de exterior sau piesele exterioare ale autovehiculelor?
Acoperire cu pulbere with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Î4: Când merită costul suplimentar anodizarea dură?
Anodizarea dură merită specificată atunci când suprafața se confruntă cu contact de alunecare, frecare repetată, abraziune sau uzură mare pe durata de viață. Pentru piesele sau componentele cosmetice care nu intră niciodată în contact cu alte suprafețe, anodizarea de tip II sau acoperirea cu pulbere este de obicei alegerea mai economică.
Î5: Ce informații ar trebui să trimit unui producător înainte de a alege un tratament de suprafață?
Partajați desenele cu indicații de toleranță, o listă de suprafețe funcționale și cosmetice, mediul de operare așteptat, durata de viață necesară, orice nevoie de izolație electrică sau de împământare și cerințele de mascare pentru fire și zone de contact. Aceste informații permit producătorului să recomande o finisare și să planifice cu precizie pașii procesului.

-
Numar de tel
+86-0572-2210226Număr de telefon
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Clădirea B, Parcul industrial de inovare și antreprenoriat, nr. 288, Yansan Road, orașul Huzhou, provincia Zhejiang, ChinaQrCode
-
Legături rapide
Acasă Produse Despre noi Capabilități Industrii Știri Contactați-ne -
Explorează
Carcasa din aluminiu pentru cameră a vehiculului Extrudare la rece din aluminiu Piese de forjare la rece din aluminiu -
nu ezitați să ne contactați