Știri din industrie
 Oct 23, 2026
 Postat de administrator
Care sunt beneficiile componentelor din aliaj de aluminiu prelucrate CNC și când are mai mult sens un proces hibrid?
De ce inginerii regândesc prelucrarea aluminiului
Aliajul de aluminiu a devenit materialul implicit pentru piese mecanice de precizie, auto, electronice și industriale. Combină greutatea ușoară, o conductivitate termică bună, rezistența la coroziune și o prelucrabilitate pe care puține metale o pot egala. Cu toate acestea, adevărata întrebare pentru majoritatea cumpărătorilor nu este dacă să folosești aluminiu, ci cum să produci piesa. Turnarea sub presiune, prelucrarea completă CNC și extrudarea la rece urmate de lucru secundar CNC oferă fiecare un echilibru diferit de cost, precizie și rezistență, iar alegerea rutei greșite poate adăuga săptămâni la un proiect sau poate adăuga costuri inutile fiecărei unități.
Acest ghid analizează beneficiile Componente din aliaj de aluminiu prelucrate cnc , situațiile în care prelucrarea pură este chemarea potrivită și punctul în care un traseu hibrid construit pe formare la rece și finisare CNC creează un caz de afaceri mai puternic. Scopul este practic: oferiți inginerilor de proiectare și echipelor de aprovizionare un cadru pe care îl pot aplica la următorul desen care aterizează pe biroul lor.
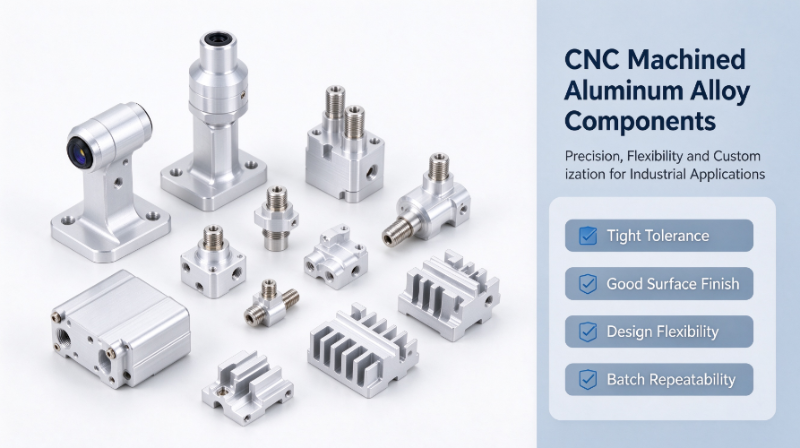
Sursă imagine: generată de AI numai în scop ilustrativ.
Element cheie: prelucrarea CNC pură câștigă flexibilitate și toleranță strânsă, în timp ce un proces hibrid câștigă atunci când volumul crește, iar piesa păstrează un corp principal relativ simplu.
Ce definește componentele din aliaj de aluminiu prelucrate CNC
Componentele din aliaj de aluminiu prelucrate CNC sunt piese tăiate din bară plină, placă sau material preformat folosind echipamente de frezare, strunjire, găurire și filetare controlate de computer. Programul definește fiecare traseu de scule, astfel încât un set de desene poate deveni o piesă finită fără unelte construite special pentru geometria respectivă. Acesta este motivul pentru care procesul este atât de utilizat pe scară largă pentru piesele de precizie din aluminiu CNC personalizate, mai ales atunci când modelele sunt încă în evoluție.
Clase comune de aluminiu
Selectarea calității controlează rezistența, prelucrabilitatea și opțiunile de finisare. Calitățile de mai jos acoperă majoritatea solicitărilor de piese prelucrate.
| Aliaj | Putere Caracter | Prelucrabilitate | Utilizare tipică |
|---|---|---|---|
| 6061 | Rezistență bună, sudabil | Foarte bine | Rame, console, carcase |
| 6063 | Rezistență moderată, finisaj neted | Bun | Carcase vizibile, radiatoare |
| 7075 | Rezistență ridicată | Bun | Piese structurale și cu sarcini mari |
| 2024 | Rezistență ridicată la oboseală | Corect | Fitinguri încărcate de oboseală |
Forme tipice ale pieselor
Aluminiul prelucrat este utilizat pentru o gamă largă de geometrii. Cele mai frecvente includ:
- Carcase și capace care protejează electronicele sau senzorii
- Suporturi și plăci de montaj pentru sisteme de automobile și automatizări
- Conectori, adaptoare și fitinguri pentru fluide cu fețe de etanșare precise
- Radiatoare de căldură cu geometrie fină a aripioarelor și suprafețe de contact plane
- Structuri de senzori care trebuie să mențină datele critice în limite strânse
Sursă imagine: generată de AI numai în scop ilustrativ.
Avantajele de bază ale componentelor din aliaj de aluminiu prelucrate CNC
Avantajele prelucrării aluminiului nu se limitează la o singură caracteristică. Acestea se manifestă prin precizie, finisaj, calitatea materialului, flexibilitatea designului și consistența lotului. Fiecare beneficiu contează diferit în funcție de stadiul proiectului și de volum.
Precizie dimensională și toleranță strânsă
Centrele moderne de prelucrare cu trei și cinci axe dețin în mod obișnuit caracteristici critice la aproximativ 0,01 mm. Dimensiunile scurte și stabile pot deveni mai strânse atunci când fixarea și temperatura sunt bine controlate. Deoarece traseul de tăiere este definit de software, pot fi produse buzunare adânci, pereți subțiri și contururi complexe fără unghiurile de deschidere sau liniile de despărțire care constrâng alternativele turnate sau turnate.
Finisarea suprafeței și flexibilitatea post-tratament
Aluminiul prelucrat acceptă o gamă largă de finisaje. Anodizarea adaugă rezistență la coroziune și duritate a suprafeței, sablare oferă un aspect mat uniform, acoperirea cu pulbere oferă protecție la culoare și la uzură, iar pasivizarea chimică menține suprafețele potrivite acolo unde conductivitatea contează. O suprafață prelucrată curată necesită, de obicei, mai puțină reluare înainte de anodizare, ceea ce ajută la menținerea culorii și a aspectului consistent pe un lot.
Integritate materială fără defecte de turnare
Deoarece piesa este tăiată din material forjat, nu poartă porozitatea, cavitățile de contracție sau pungile de gaz care se pot forma în timpul solidificării. Acest lucru este important pentru carcasele sub presiune, colectoarele de fluid și suporturile încărcate la oboseală. Materialul forjat oferă, de asemenea, o structură de cereale previzibilă, care simplifică verificarea rezistenței și reduce riscul de scurgeri descoperite târziu în testare.
Libertate de proiectare pentru prototipuri și volume reduse
Schimbarea unei piese prelucrate înseamnă editarea unui program mai degrabă decât reprelucrarea unei matrițe din oțel. Un prototip poate trece de la desen la eșantioane finite în câteva zile, în timp ce dezvoltarea sculelor pentru turnare sau formare durează adesea multe săptămâni și o investiție inițială semnificativă. Pentru produsele încă în validare, această viteză permite echipelor de ingineri să testeze mai multe geometrii înainte de a se angaja într-o rută de producție.
Repetabilitate pentru loturi mici și medii
Cu fixare stabilă, programe documentate și inspecție în proces, prelucrarea oferă rezultate consistente în loturi de sute sau câteva mii de piese. Monitorizarea statistică a dimensiunilor cheie detectează uzura sculelor devreme, astfel încât calitatea se menține fără costul fix mare pe care îl necesită procesele cu volum mare.
Unde prelucrarea CNC pură își atinge limitele
Prelucrarea pură nu este răspunsul la fiecare piesă din aluminiu. Principala sa constrângere este eficiența materialului. Procesul începe de la un bloc mai mare decât piesa finită și fiecare porțiune a blocului din afara geometriei finale devine așchii. La piesele cu îndepărtare grea de material, raportul dintre stocul achiziționat și piesa finită poate fi mare, ceea ce crește atât costul materialului, cât și timpul de mașină.
- Deșeuri de materiale: o mare parte din stocul achiziționat se poate termina ca așchii pe piesele cu îndepărtare profundă și grea
- Timp de ciclu: degroșarea volumelor mari leagă capacitatea CNC și încetinește producția
- Costul unitar: la volume medii și mari, timpul de prelucrare pe piesă rareori scade suficient pentru a compensa geometria fără complexitate care ar putea fi formată mai economic
Graficul de mai jos prezintă intervale ilustrative pentru cât de mult din materialul achiziționat ajunge de obicei în piesa finită pe diferite rute. Valorile reale depind în mare măsură de geometrie.
Intervalele ilustrative pentru cota de material achiziționat care se termină în piesa finită.
Cold Extrusion Plus CNC: O abordare hibridă
Traseul hibrid folosește extrudarea la rece sau forjarea la rece pentru a forma o formă aproape de plasă. Corpul principal, boșurile și geometria de bază sunt formate la temperatura camerei sub presiune ridicată, ceea ce, de asemenea, compactează și aliniază structura granulelor. Prelucrarea CNC decupează apoi numai caracteristicile care necesită o toleranță strânsă, cum ar fi alezajele lagărelor, fețele de etanșare, filetele și datele de fixare. Piesa finită păstrează rezistența metalului format, în timp ce necesită mult mai puțină prelucrare decât o piesă tăiată în întregime din bară. Multe proiecte folosesc forjare la rece a aluminiului ca prim pas tocmai din acest motiv.
Avantaje față de CNC pur
- Reducerea deșeurilor de materii prime, ceea ce reduce costul unitar pentru volume medii și mari
- Rezistență mai mare și o structură mai densă moștenite din etapa de formare la rece
- Timpul CNC concentrat pe puținele suprafețe care o necesită cu adevărat
Avantaje față de turnarea sub presiune
În comparație cu turnarea sub presiune, aluminiul format la rece evită porozitatea și oferă de obicei o performanță mai bună la oboseală. Acest lucru îl face foarte potrivit pentru carcase etanșe și suporturi portante. Turnarea sub presiune rămâne o opțiune puternică pentru pereți subțiri, geometrie complicată la volum foarte mare, iar cele două rute sunt comparate mai în profunzime într-un articol separat despre extrudarea la rece și turnarea sub presiune pentru aluminiu.
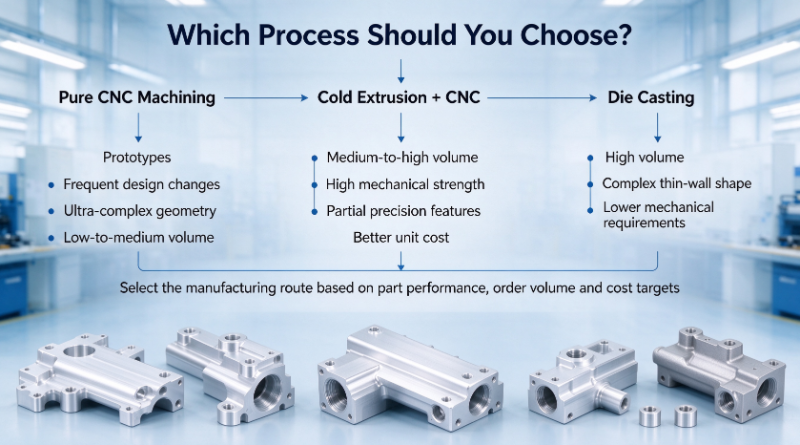
Traseul hibrid are cel mai mult sens atunci când corpul principal este relativ simplu, piesa necesită o rezistență mecanică bună, doar câteva caracteristici necesită prelucrare de precizie și volumul anual este suficient de mare pentru a amortiza sculele de formare.
Alegerea procesului potrivit pentru partea dvs
Selectarea procesului este cea mai ușoară atunci când porniți de la volum, geometrie și distribuția toleranței. Cele trei rute de mai jos acoperă majoritatea proiectelor din aluminiu.
Alegeți prelucrarea CNC pură când
Proiectul este un prototip sau o rulare de volum redus, modificările de design sunt frecvente, geometria este foarte complexă sau este necesară o toleranță strânsă pe aproape fiecare suprafață.
Alegeți extrudarea la rece plus CNC când
Corpul principal este relativ simplu, doar unele caracteristici necesită prelucrare de precizie, piesa trebuie să suporte o sarcină mecanică semnificativă, iar volumul de producție justifică formarea sculelor.
Alege turnarea sub presiune când
Volumul este foarte mare, piesa are pereți subțiri și geometrie turnabilă complexă, iar cerințele mecanice sunt mai degrabă moderate decât solicitante.
Multe dezacorduri cu privire la proces provin din priorități neclare. Dacă desenul cere toleranță peste tot, prelucrarea pură este de obicei răspunsul sincer. Dacă necesită rezistență plus precizie pentru un număr mic de caracteristici, ruta hibridă este adesea cea mai eficientă.
Aplicații tipice pentru piesele de precizie din aluminiu CNC personalizate
Următoarele sectoare se bazează în mare măsură pe aluminiul prelucrat deoarece combină precizia, greutatea redusă și tratamentul fiabil al suprafeței.
- Suporturi pentru senzori auto și componente structurale mici care trebuie să mențină alinierea sub vibrații
- Carcase electronice și de comunicații care necesită o montare precisă și o bună împrăștiere a căldurii
- Fitinguri pentru echipamente de automatizare, ghidaje și piese de interfață de mișcare
- Componente de precizie medicale și de instrumente unde stabilitatea dimensională este critică
- Piese mici din aluminiu, necritice, legate de industria aerospațială, cum ar fi suporturi și capace
Sfaturi practice la aprovizionarea cu componente din aluminiu prelucrate
O cerere clară de ofertă economisește timp de ambele părți. Următoarele verificări ajută cumpărătorii și inginerii să evite surprizele costisitoare.
- Confirmați calitatea aliajului de aluminiu, cerințele de toleranță și standardele de inspecție înainte de a cota, deoarece fiecare afectează costul și timpul de livrare.
- Clarificați cerințele privind tratamentul suprafeței și rezistența la coroziune, inclusiv culoarea, grosimea și orice limite de conductivitate după finisare.
- Comunicați devreme volumul așteptat al comenzii, astfel încât furnizorul să poată recomanda CNC pur sau o soluție de extrudare la rece plus CNC pentru un echilibru mai bun între cost și timp de livrare.
- Verificați capacitatea fabricii, inclusiv numărul de centre CNC, gama de axe de prelucrare și echipamentele de inspecție a calității disponibile.
- Solicitați un raport de inspecție al primului articol pentru piesele critice de precizie înainte de a aproba producția de masă.
Concluzie
Componentele din aliaj de aluminiu prelucrate CNC oferă o precizie de neegalat și flexibilitate de proiectare, în special pentru prototipuri, volume mici și piese cu geometrie complexă. Precizia lor, opțiunile de finisare și materialul fără defecte le fac o alegere de încredere pentru aplicații solicitante.
Pentru volume medii și mari cu un corp principal mai simplu, o extrudare la rece plus traseul hibrid CNC oferă adesea o rezistență mai bună, deșeuri mai mici și un cost unitar mai competitiv. Alegerea corectă depinde de volum, geometrie și unde este cu adevărat necesară o toleranță strânsă. Dacă vă împărtășiți desenele CAD și volumele așteptate, o revizuire a procesului poate clarifica care rută se potrivește cel mai bine proiectului dvs. și cum ar trebui să arate o ofertă realistă.
Întrebări frecvente
Î1: Ce toleranță pot atinge piesele din aluminiu CNC?
Toleranța tipică de producție pentru caracteristicile critice este de aproximativ 0,01 mm. Dimensiunile scurte și stabile pot fi ținute mai strânse într-un mediu controlat, în timp ce suprafețele necritice sunt de obicei specificate mai libere pentru a reduce costurile.
Î2: Este aluminiul CNC mai puternic decât aluminiul turnat sub presiune?
În general, materialul forjat din bară sau material format oferă o rezistență mai uniformă și o rezistență mai bună la oboseală decât materialul turnat sub presiune, deoarece nu conține porozitate. Rezistența reală depinde încă de aliaj și de tratamentul termic, așa că comparați grade și condiții specifice.
Î3: Care este diferența dintre prelucrarea CNC și extrudarea la rece pentru piesele din aluminiu?
Extrudarea la rece modelează metalul la temperatura camerei forțându-l printr-o matriță, formând geometria principală cu foarte puține deșeuri. Prelucrarea CNC îndepărtează materialul pentru a crea forma finală și este cea mai bună pentru caracteristici de precizie și volume mai mici. Multe proiecte le folosesc pe ambele în succesiune.
Î4: Puteți combina extrudarea la rece cu prelucrarea CNC?
Da. Extrudarea la rece creează o formă aproape de rețea, iar prelucrarea CNC finisează apoi suprafețele critice, cum ar fi alezajele, fețele de etanșare și filetele. Această combinație reduce risipa de material și timpul de prelucrare, păstrând în același timp precizia acolo unde este necesară.

-
Numar de tel
+86-0572-2210226Număr de telefon
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Clădirea B, Parcul industrial de inovare și antreprenoriat, nr. 288, Yansan Road, orașul Huzhou, provincia Zhejiang, ChinaQrCode
-
Legături rapide
Acasă Produse Despre noi Capabilități Industrii Știri Contactați-ne -
Explorează
Carcasa din aluminiu pentru cameră a vehiculului Extrudare la rece din aluminiu Piese de forjare la rece din aluminiu -
nu ezitați să ne contactați