Știri din industrie
 Oct 01, 2026
 Postat de administrator
De ce carcasele din aluminiu decid dacă senzorul dvs. auto supraviețuiește drumului
De ce o carcasă de senzor este o decizie de inginerie, nu un detaliu de ambalare
Un modul de cameră care îndepărtează doi pixeli din aliniament, o unitate radar care se supraîncălzește pe o autostradă de vară, o carcasă LiDAR care se aburit după o spălare sub presiune: acestea nu sunt defecțiuni ale senzorului. Sunt eșecuri de locuințe. În momentul în care platforma vehiculului ajunge la validare, carcasa a fixat deja calea termică, data optică, integritatea etanșării și bugetul de coroziune pentru următorii cincisprezece ani.
Vehiculele moderne transportă o populație în creștere de senzori. Camerele, radarul, LiDAR, ultrasunetele și unitățile de detectare a mediului impun fiecare cerințe diferite asupra carcasei care le protejează. Un senzor optic îi pasă de planeitate și paralelism. Un modul radar îi pasă de stabilitatea dimensională în funcție de temperatură. O unitate LiDAR îi pasă de extracția căldurii dintr-un pachet mic și fierbinte. Tuturor le pasă de umiditate, praf, sare și vibrații.
Aluminiul a devenit răspunsul implicit pentru majoritatea acestor carcase și din motive întemeiate. Oferă un raport rezistență-greutate pe care oțelul nu îl poate egala, conductivitate termică în intervalul 200 până la 230 W/m·K, rezistență naturală la coroziune prin stratul său de oxid pasiv și compatibilitate deplină cu anodizarea, acoperirea cu pulbere și sudarea cu laser. Lucrarea interesantă de inginerie nu constă în alegerea aluminiului. Este în alegere care aluminiu, produs care fel, ținut la care toleranțe.
Acest ghid lucrează prin șase factori de selecție în ordinea în care tind să apară într-un program real: material, toleranță și potrivire, management termic, protecție la pătrundere, tratarea suprafeței și lanțul de aprovizionare. Fiecare secțiune include întrebări care merită adresate unui partener de producție înainte de tăierea sculelor.
Schimbul de bază
Fiecare decizie de locuință schimbă masa cu rigiditatea, toleranța față de cost și performanța termică față de fabricabilitate. Nu există o specificație universală corectă, ci doar o specificație care se potrivește modurilor de defecțiune ale senzorului.
Factorulul 1: Selecția materialului în spectrul aliajului de aluminiu
Aliajul determină rezistența, conductibilitatea termică, comportamentul la coroziune, sudarea și cât de bine va anodiza suprafața. O alegere greșită apare mai târziu ca fire dezlipite, un punct fierbinte care nu se risipește niciodată sau un finisaj care se pete după acoperire.
| Aliaj | Profil de proprietate tipic | Cel mai potrivit pentru carcasele senzorilor |
|---|---|---|
| Al1070 | Puritate ridicată, conductivitate termică foarte ridicată, sudabilitate excelentă cu laser | Carcase închise ermetic, module termocritice |
| 6061 | Rezistență bună, rezistență excelentă la coroziune, sudabil | Carcase structurale, suporturi de montare |
| 6063 | Extrudabilitate excelentă, suprafață netedă așa cum este formată | Profile complexe, corpuri radiatoare integrate |
| 7075 | Rezistență foarte mare, rezistent la oboseală | Suporturi critice pentru sarcină mare și vibrații |
Cum să restrângi alegerea
- Interval de temperatură de funcționare și sarcină termică de vârf
- Calea sarcinii mecanice și cerințele de fixare
- Metoda de etanșare, mai ales dacă este planificată sudarea cu laser
- Cerințe pentru finisarea suprafeței și acoperire
- Disponibilitate în forma necesară de extrudare sau forjare
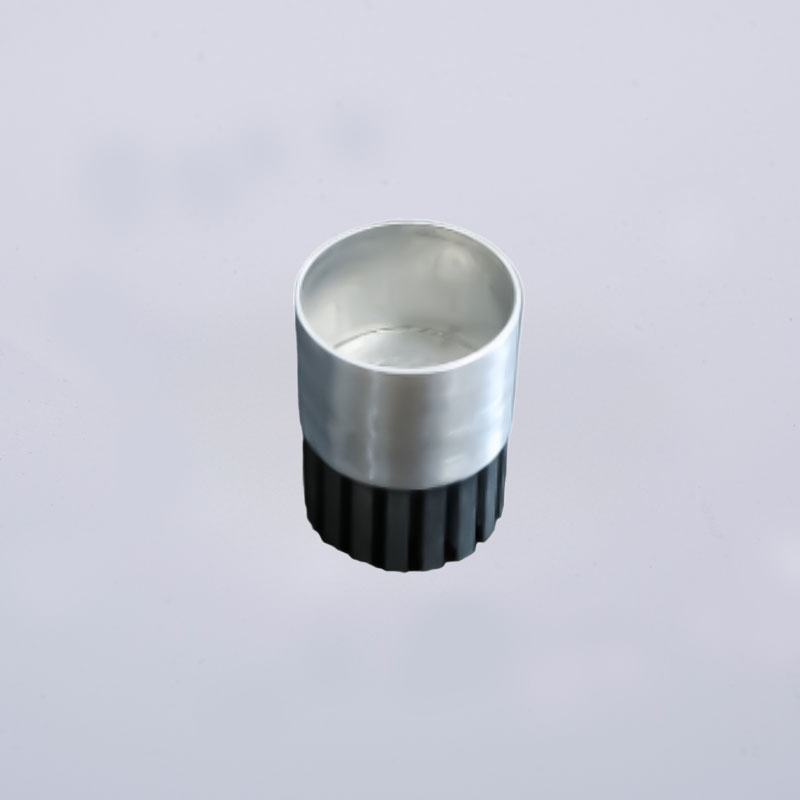
Pentru pachetele de senzori critici termic și etanșați ermetic, aliajele de înaltă puritate, cum ar fi Al1070, sunt frecvent specificate, deoarece combină împrăștierea căldurii cu sudarea laser fiabilă. Pentru suporturile structurale care acționează și ca radiatoare, 6061 sau 6063 oferă de obicei un echilibru mai bun între cost și prelucrabilitate. Punctele de montare cu vibrații puternice împing spre 7075.
Factorul 2: toleranță dimensională și potrivire
O carcasă a senzorului realizează două lucrări de precizie simultan. Localizează componentele optice sau electromagnetice unele față de altele și închide o etanșare împotriva mediului. Ambele locuri de muncă sunt probleme de toleranță.
| Clasa de caracteristici | Cerință tipică | Procesul care o livrează |
|---|---|---|
| Dimensiuni generale | plus sau minus 0,1 mm | Extrudare la rece sau turnare sub presiune |
| Caracteristici critice | plus sau minus 0,02 mm | Finisare CNC după formare |
| Suprafețe de montaj optice | Planeitate și paralelism în intervalul microni | CNC de precizie cu verificare CMM |
De ce procesul de formare stabilește plafonul
Extrudarea la rece produce forme aproape nete cu precizie dimensională bună și o structură densă a granulelor. Prelucrarea CNC aduce apoi caracteristici critice în toleranța finală fără a perturba geometria generală. Combinația este cea care permite unei carcase să fie solidă din punct de vedere structural și precisă optic în același timp.
Verificarea face parte din specificație
- Coordonați inspecția mașinii de măsurat pentru origine și poziție
- Comparatoare optice pentru verificări de profil
- Profilometrie de suprafață pentru planeitate și rugozitate
- Înregistrări documentate de inspecție pentru stabilitatea PPM
Regula practica
Specificați toleranțe strânse numai acolo unde senzorul are nevoie de ele. Fiecare micron de precizie suplimentară adaugă timp de prelucrare, iar timpul de prelucrare este cea mai controlabilă pârghie de cost din program.
Factorul 3: disiparea căldurii și managementul termic
Camerele, radarul și modulele LiDAR generează căldură în mod continuu în timpul funcționării. Creșterea temperaturii degradează acuratețea, accelerează îmbătrânirea componentelor și introduce o deviere termică pe care nicio rutină de calibrare nu o poate compensa complet. Carcasa este schimbătorul de căldură primar.
Principii de proiectare termică
- Maximizați suprafața exterioară pentru convecție
- Păstrați o cale de căldură neîntreruptă de la sursă la peretele exterior
- Evitați porozitatea internă, care acționează ca o barieră termică
- Potriviți geometria aripioarelor și orientarea cu direcția fluxului de aer
- Alegeți tratamente de suprafață care nu izolează carcasa
Impactul procesului asupra performanței termice
Extrudarea la rece produce o structură densă, practic fără pori. Deoarece căldura trebuie să circule prin metalul solid, eliminarea porozității păstrează o cale termică neîntreruptă. În testele comparative, carcasele din aluminiu extrudat la rece au demonstrat performanțe termice de până la 2,36 ori mai bune decât carcasele echivalente turnate sub presiune, în mare parte deoarece turnarea sub presiune introduce porozitatea gazului care întrerupe conducția.
| Caracteristica de design | Beneficiul termic |
|---|---|
| Aripioare integrate pentru radiator | Mărește suprafața convectivă |
| Tampoane termice sau umpluturi de goluri | Închide golurile de aer dintre componentă și perete |
| Suprafața de montare a șasiului | Oferă o cale de conducere secundară |
| Acoperiri subțiri, conductoare | Păstrează transferul de căldură la suprafață |
Factorul 4: Strategia de protecție și etanșare la intrare
Un senzor exterior vede ploaia, pulverizarea drumului, praful, sarea și ciclurile repetate ale temperaturii. Protecția la pătrundere este cea care menține interiorul uscat și curat pe toată durata de viață a vehiculului.
| Evaluare | Nivel de protecție | Poziția tipică a senzorului |
|---|---|---|
| IP67 | Etanș la praf, protejat împotriva scufundării temporare | Unități radar și cameră montate pe caroserie |
| IP68 | Etanș la praf, protejat împotriva imersiei continue | Module montate jos sau expuse |
| IP69K | Protejat împotriva spălării la presiune înaltă și la temperatură înaltă | Senzori pentru vehicule comerciale și off-highway |
Metode de etanșare și cerințele de adăpostire a acestora
- Caneluri pentru inele O: necesită dimensiuni precise ale canelurilor și fețe de etanșare netede
- Canale pentru garnituri: necesită o adâncime constantă a canalului și un finisaj al suprafeței
- sudare cu laser: necesită un aliaj sudabil, de înaltă puritate și suprafețe de împerechere curate
- Sudarea cu ultrasunete: depinde de directori energetici controlați și de consistența materialului
- Lipirea adeziva: sensibil la contaminarea suprafeței și rugozitatea
Etanșeitatea la presiune începe cu materialul. O structură fără pori nu are o cale de scurgere pentru început, motiv pentru care extrudarea la rece este adesea specificată pentru carcasele senzorilor sigilate. Curățarea cu ultrasunete înainte de etanșare sau lipire îndepărtează uleiurile și particulele care altfel ar crea un canal sau o linie slabă de legătură.
Perspectivă de etanșare
Cele mai multe scurgeri de câmp provin din interfață, nu de materialul în vrac. Geometria canelurii, rugozitatea suprafeței și curățenia merită la fel de multă atenție ca și specificațiile aliajului.
Factorul 5: Tratarea suprafeței și rezistența la coroziune
Carcasele exterioare se confruntă cu pulverizare de sare, substanțe chimice rutiere, expunere la ultraviolete și ciclism termic. Tratamentul suprafeței oferă rezistență la coroziune, rezistență la uzură și calitatea aspectului pe care o necesită acum modulele senzori vizibile.
| Tratament | Caracteristici | Când să specificați |
|---|---|---|
| Anodizare | Strat gros de oxid dur, rezistență excelentă la coroziune, opțiuni de culoare | Carcase exterioare care necesită durabilitate și aspect |
| Acoperire cu pulbere | Finisaj gros durabil, gamă largă de culori, protecție bună la coroziune | Huse și console vizibile |
| Acoperire de conversie | Subțire, conductiv, bun pentru împământare | Interfețe care necesită continuitate electrică |
| Marcare cu laser | Identificare permanentă și trasabilitate | Numerotarea pieselor și urmărirea lotului |
Criterii de selecție
- Severitatea expunerii mediului și durata de viață estimată
- Cerințe de aspect și culoare
- Nevoie de conductivitate electrică sau izolație
- Disponibilitatea costurilor și a proceselor
Finisajul suprafeței înainte de acoperire contează mai mult decât se așteaptă majoritatea echipelor. Rugozitatea mai mică îmbunătățește aderența acoperirii și produce un aspect final mai uniform. Extrudarea la rece oferă o suprafață excelentă așa cum este formată, ceea ce reduce munca de pregătire necesară înainte de anodizare sau acoperire cu pulbere.
Factorul 6: Timpul de livrare, capacitatea și fiabilitatea lanțului de aprovizionare
Ciclurile de dezvoltare auto sunt comprimate. O carcasă care sosește cu întârziere întârzie validarea, PPAP și începerea producției, indiferent de cât de bine este făcută.
Unde se duce de fapt timpul de livrare
- Proiectarea și fabricarea sculelor
- Eșantionarea și aprobarea primului articol
- Programarea producției și achiziția materialelor
- Coadă de tratament de suprafață
- Inspecție, ambalare și expediere
Întrebări despre capacitate care merită puse
- Câte linii de extrudare sunt disponibile și în ce interval de tonaj
- Care este capacitatea unitară anuală
- Prelucrarea CNC este efectuată în casă
- Anodizarea și vopsirea cu pulbere se efectuează în casă
- Furnizorul poate scala de la prototip la producție de masă fără recalificare
Integrarea verticală este cel mai puternic predictor al fiabilității programului. Când extrudarea, extrudarea la rece, prelucrarea CNC și tratamentul suprafeței stau sub un singur acoperiș, transferurile dispar, buclele de feedback de calitate se scurtează și programul se oprește în funcție de cozile de la terți. Parteneriatele pe termen lung pentru accesorii din plastic și oțel inoxidabil simplifică și mai mult aprovizionarea pentru un ansamblu complet de senzori.
Informații despre lanțul de aprovizionare
Solicitați numere de capacitate, nu cereri de capacitate. Producția anuală a unității, numărul de linii și intervalul de tonaj sunt verificabile. Declarațiile generale despre a fi un producător de servicii complete nu sunt.
Lista de verificare pentru selecția carcasei senzorilor din aluminiu personalizate
| Factor | Întrebare de pus | Cum arată bine |
|---|---|---|
| Material | Ce aliaj echilibrează nevoile termice, mecanice și de coroziune? | Aliaj de înaltă puritate pentru termică și sudare, 6061 sau 6063 pentru structura |
| Toleranță | Ce toleranțe necesită alinierea optică și etanșarea? | 0,1 mm general, 0,02 mm pe caracteristici critice |
| termică | Care este sarcina termică și calea termică necesară? | Dens, pore-free wall with integrated fins |
| Evaluare IP | Ce evaluare și metodă de etanșare se aplică? | Material fără pori, interfețe curate, sudură sau etanșare validată |
| Suprafata | Ce expunere și ce aspect sunt necesare? | Anodizare or powder coating matched to environment |
| Timp de livrare | Care este cronologia de la înghețarea designului la SOP? | Capacitate integrată de extrudare, CNC și finisare |
| Calitate | Ce țintă PPM și ce documentație sunt necesare? | Inspecție documentată, date CMM, PPM consistent |
Extrudarea la rece a aluminiului vs turnarea sub presiune pentru carcasele senzorilor
Această comparație apare în aproape fiecare program de carcasă a senzorilor, iar răspunsul depinde de modul de defecțiune care contează cel mai mult.
| Atribut | Extrudare la rece | Turnare sub presiune |
|---|---|---|
| Porozitate internă | În esență, fără pori | Porozitatea gazului este comună |
| termică path | Neîntrerupt, de până la 2,36 de ori mai bine în testele comparative | Întrerupt de pori și incluziuni |
| Etanșeitate la presiune | Excelent, fără căi de scurgere | Necesită impregnare sau etanșare în unele cazuri |
| Precizie dimensională | Bun așa cum este format, excelent după CNC | Bun pentru geometrie complexă |
| Cel mai potrivit | Carcase sigilate, pentru senzori critici termic | Geometrii complexe cu pereți subțiri cu cerere termică mai mică |
Acolo unde un senzor trebuie să fie sigilat ermetic sau trebuie să degajeze căldură semnificativă, extrudarea la rece are un avantaj structural pe care niciun proces din aval nu îl poate recupera complet. Acolo unde domină complexitatea geometriei și sarcina termică este modestă, turnarea sub presiune rămâne competitivă.
Întrebări frecvente
Î1: Ce aliaj de aluminiu este cel mai bun pentru o carcasă de senzor auto?
Nu există un singur aliaj cel mai bun. Aliajele de înaltă puritate, cum ar fi Al1070, se potrivesc carcaselor critice termice și sudate cu laser. 6061 și 6063 se potrivesc cu carcasele structurale și profilele extrudate complexe. 7075 se potrivește cu suporturi cu sarcină mare sau cu vibrații critice. Alegerea corectă rezultă din temperatura de funcționare, sarcina mecanică, metoda de etanșare și cerințele de finisare a suprafeței.
Î2: Ce toleranță poate fi atinsă în mod realist pe carcasa unui senzor?
Dimensiunile generale se mențin de obicei la aproximativ 0,1 mm după extrudare la rece sau turnare sub presiune. Caracteristicile critice pot ajunge la aproximativ 0,02 mm cu finisaj CNC. Suprafețele optice de montare necesită adesea planeitate și paralelism în intervalul de microni, verificate prin inspecția CMM.
Î3: De ce extrudarea la rece depășește din punct de vedere termic turnarea sub presiune?
Turnarea sub presiune introduce porozitatea gazului în metal. Porozitatea întrerupe calea de conducere și creează puncte fierbinți locale. Extrudarea la rece produce o structură densă, în esență fără pori, astfel încât căldura circulă prin metalul solid. Testele comparative au arătat performanțe termice de până la 2,36 ori mai bune pentru carcasele extrudate la rece.
Î4: Ce rating IP ar trebui să vizeze o carcasă exterioară a senzorului auto?
IP67 este obișnuit pentru unitățile radar și camere montate pe caroserie. IP68 se aplică modulelor montate în jos sau expuse continuu. IP69K este specificat acolo unde are loc spălarea la presiune înaltă și la temperatură ridicată, cum ar fi aplicațiile pentru vehicule comerciale și în afara autostrăzii.
Î5: Tratamentul de suprafață afectează disiparea căldurii?
Da. Straturile izolante groase adaugă rezistență termică la suprafață. Acoperirile de anodizare și de conversie sunt în general suficient de subțiri pentru a păstra transferul de căldură, în timp ce straturile de acoperire cu pulbere grele ar trebui evaluate în raport cu bugetul termic.
Î6: Cum poate fi redus timpul de livrare pentru un nou program de carcasă pentru senzori?
Alegeți un furnizor cu extrudare integrată, extrudare la rece, prelucrare CNC și tratament de suprafață. Controlul intern al procesului elimină cozile de la terți, scurtează bucla de eșantionare și reduce riscul de derapaj a programului între etapele procesului.
Î7: Ce ar trebui să fie inclus într-o cerere de ofertă?
Furnizați modele 3D și desene 2D cu strategia de referință, preferințele de aliaj sau cerințele de performanță, metoda de etanșare, ținta de evaluare IP, specificația de tratare a suprafeței, volumul anual și etapele de livrare necesare. Feedback-ul DFM în faza de cotație împiedică adesea modificările instrumentelor ulterioare.
Specificarea locuinței potrivite începe cu întrebările potrivite
O carcasă a senzorului este un dispozitiv termic, un dispozitiv de fixare de precizie, o etanșare și o barieră împotriva coroziunii în același timp. Fiecare dintre cei șase factori de mai sus poate deveni cel limitativ în funcție de aplicație. Echipele care reușesc acest lucru tind să fie cele care definesc mai întâi modurile de defecțiune, apoi specifică materialul, toleranța, proiectarea termică, etanșarea, finisarea și lanțul de aprovizionare împotriva acelor moduri de defecțiune.
Când evaluați un partener de producție, căutați mai degrabă capacitatea de proces integrată decât un catalog. Extrudarea, extrudarea la rece, prelucrarea CNC, curățarea cu ultrasunete, tratarea suprafeței și inspecția completă sub un singur acoperiș este ceea ce transformă o specificație într-o piesă repetabilă. Aceeași integrare este ceea ce face piese de extrudare la rece din aluminiu viabil pentru carcasele cu senzori sigilate și critici termic la volumul de producție.
Trimiteți desenele și cerințele de performanță mai devreme. Feedback-ul DFM în etapa de cotație este mult mai ieftin decât o schimbare a sculelor după primul articol.

-
Numar de tel
+86-0572-2210226Număr de telefon
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Clădirea B, Parcul industrial de inovare și antreprenoriat, nr. 288, Yansan Road, orașul Huzhou, provincia Zhejiang, ChinaQrCode
-
Legături rapide
Acasă Produse Despre noi Capabilități Industrii Știri Contactați-ne -
Explorează
Carcasa din aluminiu pentru cameră a vehiculului Extrudare la rece din aluminiu Piese de forjare la rece din aluminiu -
nu ezitați să ne contactați