Știri din industrie
 Oct 09, 2026
 Postat de administrator
Extrudarea la rece vs turnarea sub presiune a aluminiului: ce proces oferă piese de precizie mai bune?
De ce procesați alegerea formelor piese din aluminiu de precizie
Inginerii care proiectează senzori de asistență pentru șofer, carcase lidar, articulații de robot umanoizi și structuri de drone se confruntă cu aceeași provocare. Componenta de aluminiu din centrul sistemului trebuie să aibă dimensiuni strânse, să reziste la vibrații ani de zile și să se comporte identic de la prima unitate până la zecemiimea. Ruta de producție aleasă la începutul unui proiect decide adesea dacă aceste obiective sunt atinse fără o reproiectare costisitoare ulterioară.
Două procese domină aceste discuții: turnarea sub presiune tradițională și extrudarea la rece. Ambele pot produce forme complexe în volum, dar diferă puternic în structura internă, performanța mecanică, controlul dimensional și problemele pe care le creează atunci când sunt împinse dincolo de zona lor de confort. Cumpărătorii care le tratează ca fiind interschimbabile descoperă adesea diferența numai după ce pe linia de producție apar defecțiuni sau resturi de teren.
Acest ghid compară cele două procese din perspectiva ingineriei și a achizițiilor. Acesta explică modul în care fiecare formează metalul, unde funcționează cel mai bine fiecare, cum arată cu adevărat imaginea costurilor și cum să scrieți o specificație pe care un furnizor capabil să le poată îndeplini. Compensațiile sunt prezentate deschis, inclusiv situațiile în care turnarea sub presiune rămâne alegerea mai inteligentă.
Cum fiecare proces formează metalul
Cel mai clar mod de a înțelege decalajul de performanță este să te uiți la starea fizică a metalului în timpul formării. În turnarea sub presiune, aluminiul este topit și forțat într-o matriță de oțel la presiune ridicată. În extrudarea la rece, o țeavă solidă este împinsă printr-o matriță la sau aproape de temperatura camerei. Acea diferență unică modelează aproape tot ce urmează.
Aluminiu turnat sub presiune
Aluminiul topit umple rapid cavitatea, ceea ce face ca turnarea sub presiune să fie eficientă pentru carcasele complexe cu pereți subțiri. Problema este ce se întâmplă în timpul umplerii și solidificării. Aerul prins în topitură și gazele eliberate pe măsură ce metalul se răcește formează porozitate gazoasă, iar contracția formează goluri acolo unde secțiunile groase îngheață. Chiar și procesele bine controlate lasă o discontinuitate internă, iar acele goluri sunt cele mai frecvente în secțiunile mai grele ale piesei.
- Metalul topit este injectat într-o matriță de oțel la viteză și presiune mare.
- Metalul se răcește și se solidifică, adesea în câteva secunde pentru piesele mici.
- Piesa turnată este scoasă și tăiată, apoi adesea prelucrată pe fețele critice.
- Testarea de scurgeri sau inspecția evaluează piesele cu goluri interne.
Aluminiu extrudat la rece
Extrudarea la rece funcționează pe material solid, deci nu există o etapă lichidă și nici o contracție de solidificare. Tagla este comprimată și forțată printr-o matriță modelată, iar metalul curge plastic pentru a lua forma matriței. Acest flux de plastic tinde să închidă discontinuitățile interne și să alinieze structura granulelor de-a lungul direcției curgerii metalului, ceea ce îmbunătățește rezistența în direcțiile care contează cel mai mult pentru componentele încărcate.
- O țagle tăiate din aluminiu forjat este încărcată în sculele de presă.
- Presa forțează țagla să treacă prin matriță, modelând pereții, boșurile și cavitățile.
- Piesa formată este tăiată și uneori eliberată de stres sau tratată termic.
- Prelucrarea CNC termină numai caracteristicile care necesită precizie finală.
Alăturat: diferențe de performanță de bază
Echipele de achiziții compară de obicei procesele pe cinci dimensiuni: densitatea structurală, rezistența și durata de viață la oboseală, precizia dimensională cu finisarea suprafeței, comportamentul termic și consistența lotului. Tabelul de mai jos rezumă rezultatele tipice. Rezultatele reale depind de aliaj, geometrie, calitatea sculelor și standardele de inspecție.
| Criterii | Aluminiu turnat sub presiune | Aluminiu extrudat la rece |
|---|---|---|
| Structura internă | Este posibilă porozitatea și contracția gazului | Discontinuități complet dense, închise |
| Rezistenta la oboseala | Moderat, sensibil la goluri | Ridicat, potrivit pentru sarcini ciclice |
| Ductilitate | Adesea limitat | În general mai mare |
| Rugozitatea suprafeței așa cum a fost formată | De obicei, în jur de 1,6 până la 3,2 micrometri Ra | De obicei, în jur de 0,8 până la 1,6 micrometri Ra |
| Banda de toleranță critică | Adesea 0,1 mm sau mai mult fără prelucrare | Adesea 0,05 mm sau mai bine pe caracteristicile formate |
| Adecvarea sudării cu laser | Limitat de porozitate | Rezultate de sudare puternice, consistente |
| Consistența lotului | Variază în funcție de deviația procesului | Stabil over long runs |
Densitate și performanță fără pori
Densitatea este baza pentru majoritatea celorlalte diferențe. Porozitatea gazului din turnarea sub presiune nu este întotdeauna vizibilă la suprafață, ceea ce face ca aceasta să fie un risc ascuns. O carcasă poate trece printr-un control vizual și poate curge în continuare sub presiune sau se poate crăpa după câteva mii de cicluri termice, deoarece un gol se află lângă o cale de încărcare. Piesele extrudate la rece evită în întregime tranziția lichid-solid, astfel încât aceste discontinuități interne sunt rare. Acest lucru contează cel mai mult pentru carcasele senzorilor sigilate și orice piesă care va fi sudata cu laser, deoarece calitatea sudurii depinde în mare măsură de ceea ce se află sub suprafață.
Forță și rezistență la oboseală
Componentele din articulațiile robotului și mediile șasiului vehiculului se defectează rar de la o singură suprasarcină. Ei eșuează din cauza milioanelor de mici inversări ale tensiunii care inițiază încet fisuri în punctele slabe. Deoarece extrudarea la rece produce o structură densă cu flux direcțional de cereale, performanța la oboseală este, în general, mai puternică, în special la fileuri, nervuri subțiri și bosuri. Piesele turnate sub presiune pot atinge o rezistență statică excelentă, dar ductilitatea și sensibilitatea lor mai scăzute la golurile interne pot scurta durata de viață la oboseală sub vibrații.
Precizie dimensională și calitatea suprafeței
Piesele turnate sub presiune se micșorează pe măsură ce se răcesc, iar sculele trebuie să compenseze această mișcare. Obținerea unor toleranțe strânse înseamnă, de obicei, adăugarea de prelucrare CNC la fețele, alezajele și caracteristicile de montare critice. Extrudarea la rece formează piese mai aproape de dimensiunile finale și produce suprafețe mai netede, astfel încât mai puține caracteristici necesită prelucrare secundară. Mai puține etape de prelucrare înseamnă mai puține evenimente de manipulare, mai puține erori de fixare și o potrivire mai bună a asamblarii.
Comportamentul termic și consistența lotului
Managementul termic este esențial pentru modulele lidar și carcasele senzorilor, unde căldura de la electronice trebuie să ajungă în carcasa exterioară fără a crea puncte fierbinți. Un perete dens, fără goluri conduce căldura mai previzibil decât un perete cu pori împrăștiați, care poate întrerupe fluxul de căldură în mod neuniform. În timpul perioadelor de producție, deviația procesului în turnarea sub presiune poate modifica nivelurile de porozitate de la o schimbare la alta. Extrudarea la rece tinde să mențină o producție mai stabilă, ceea ce reduce volumul de muncă de inspecție și ajută ratele defectelor să rămână scăzute în timp.
Privire de ansamblu vizuală a celor două rute de producție
Diagrama de mai jos arată succesiunea pașilor din fiecare traseu. Diferența cheie constă în stadiul de mijloc: metalul lichid se solidifică într-un caz, în timp ce țagla solidă curge plastic în celălalt.
Scenarii de aplicație: unde se potrivește fiecare proces
Niciun proces nu este universal mai bun. Alegerea corectă depinde de funcția piesei, de sarcinile pe care le suportă, de cerințele de etanșare și sudare și de volumul producției. Îndrumările de mai jos reflectă practica obișnuită a industriei, mai degrabă decât o regulă fixă, iar revizuirea ingineriei ar trebui să confirme fiecare caz.
Unde turnarea sub presiune rămâne o alegere solidă
- Carcase de precizie redusă în care toleranța dimensională este generoasă și aspectul suprafeței contează mai mult decât integritatea internă.
- Capacele și carcasele nestructurale care suportă o sarcină mică și nu necesită etanșare sub presiune.
- Geometrie foarte complexă cu pereți subțiri la volum mare, unde costul sculelor pe piesă este factorul dominant.
- Proiectele în care designul este încă în schimbare și iterațiile rapide ale sculelor contează mai mult decât datele de oboseală pe termen lung.
Unde extrudarea la rece oferă avantaje clare
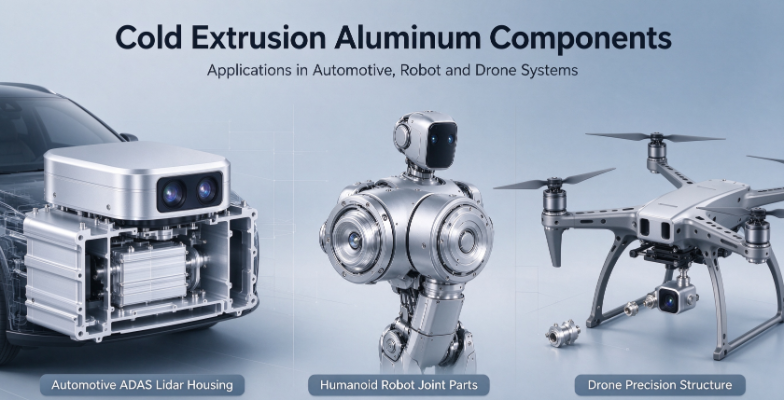
- Carcasele Lidar și corpurile camerei auto care trebuie să rămână sigilate și stabile dimensional prin ciclurile de temperatură.
- Piese structurale ale robotului umanoid care experimentează mișcare alternativă continuă și trebuie să reziste la crăparea de oboseală.
- Componentele dronei care suportă sarcini dinamice mari, în care greutatea și fiabilitatea contează ambele.
- Piese care necesită sudare cu laser sau etanșeitate ridicată, unde un material dens de bază îmbunătățește consistența sudurii.
Imagine de cost: preț unitar versus cost total
O presupunere comună susține că turnarea sub presiune este întotdeauna mai ieftină. Acest lucru este valabil pentru prețul unitar al unei piese simple în volum foarte mare, dar costul total include deșeurile, reprelucrarea, inspecția, prelucrarea secundară, returnările pe teren și timpul de inginerie petrecut pentru rezolvarea problemelor de calitate. Un preț cotat mai mic poate deveni opțiunea mai scumpă odată ce aceste costuri ascunse sunt luate în considerare.
Extrudarea la rece necesită în mod obișnuit o investiție inițială mai mare în scule și o configurare mai atentă a țesăturilor și a presei. Puterea sa constă în randament și predictibilitate. Când sunt respinse mai puține piese, sunt necesare mai puține operațiuni de prelucrare, iar producția rămâne constantă pe fiecare schimb, costul pe piesă bună se poate compara favorabil pe durata de viață a unui program. Cumpărătorii ar trebui să solicite estimări ale costului total de proprietate, în loc să compare doar cotațiile de unitate.
Sfaturi de proiectare pentru specificarea pieselor de precizie din aluminiu
Indiferent de ruta pe care o alegeți, o specificație clară reduce riscul. Desenele care descriu funcția, nu doar geometria, ajută furnizorii să recomande procesul corect și să semnalizeze problemele din timp. Echipe care lucrează cu o persoană de încredere piese din aluminiu extrudat la rece furnizorul câștigă adesea cel mai mult din recenziile timpurii ale designului.
- Identificați ce caracteristici transportă sarcina, etanșează sau conduc căldura și marcați-le ca fiind critice pe desen.
- Specificați ușor tranzițiile grosimii peretelui pentru a evita concentrarea tensiunilor la schimbări bruște.
- Definiți rugozitatea suprafeței numai acolo unde contează, cum ar fi fețele de etanșare și locurile lagărelor.
- Indicați metoda de inspecție pentru integritatea internă, cum ar fi testarea scurgerilor sau secționarea probelor.
- Oferiți volumul de producție așteptat și prognoza anuală, astfel încât furnizorul să poată planifica instrumentele și capacitatea.
- Acordați un plan de inspecție a primului articol și criteriile de acceptare înainte de lansarea sculelor.
Greșeli frecvente de evitat
- Strângerea fiecărei toleranțe la aceeași valoare, ceea ce conduce la costuri fără a îmbunătăți funcționarea.
- Ignorarea sarcinilor de oboseală în timpul proiectării și verificarea doar a rezistenței statice.
- Lăsând opțiunea de proces deschisă fără a oferi furnizorului cerințele de performanță din spatele acesteia.
Ce să cauți la un furnizor de aluminiu de precizie
Cunoașterea procesului este doar o parte a imaginii. Un furnizor care produce componente de precizie din aluminiu pentru industriile solicitante ar trebui să poată demonstra controlul pe întreg lanțul de la țagle până la piesa finită. Lista de verificare de mai jos îi ajută pe cumpărători să evalueze capacitatea înainte de a se angaja într-un proiect.
- Experiență cu extrudarea la rece și prelucrarea CNC ca flux de lucru integrat, mai degrabă decât etapele subcontractate separate.
- Capacitate de inspecție documentată, inclusiv măsurători dimensionale, verificări ale suprafeței și teste de integritate internă.
- Procese de curățare și tratare a suprafețelor potrivite pentru ansambluri sigilate sau sudate.
- Disponibilitatea de a revizui desenele, de a sugera ajustări de design și de a sprijini atât programe personalizate OEM, cât și ODM.
- Înregistrări clare de control al procesului care arată cum este menținută consistența lotului pe perioade lungi de producție.
Concluzie: potrivirea procesului cu ținta de performanță
Pentru piesele de precizie care trebuie să rămână dense, stabile dimensional și rezistente la oboseală pe o durată lungă de viață, extrudarea la rece oferă avantaje structurale pe care turnarea sub presiune se luptă să se potrivească. Turnarea sub presiune își câștigă încă locul în aplicații mai simple, mai puțin solicitate și cu volum mare, unde viteza și economia de scule au sens. Cea mai bună decizie începe mai degrabă cu funcția piesei decât cu numele procesului.
Dacă următorul dvs. proiect implică carcase de senzori, structuri de robot sau componente de drone, împărtășiți din timp desenele și cerințele de performanță. O revizuire detaliată a geometriei, încărcărilor și nevoilor de etanșare va arăta care rută se potrivește, iar verificarea eșantionului o va confirma înainte de începerea producției complete.
Întrebări frecvente
Î1: Extrudarea la rece este întotdeauna mai scumpă decât turnarea sub presiune?
Nu neapărat. Extrudarea la rece necesită, de obicei, costuri inițiale mai mari de scule și de instalare, dar poate scădea costul total atunci când sunt casate mai puține piese, sunt necesare mai puține etape de prelucrare și randamentele pe teren scad. Compararea costului total de proprietate oferă o imagine mai precisă decât doar compararea prețurilor unitare.
Q2: Piesele din aluminiu turnat sub presiune pot fi utilizate în carcase sigilate sau impermeabile?
Da, cu design adecvat, controlul procesului și testarea scurgerilor. Cu toate acestea, porozitatea internă în secțiunile mai groase poate crea căi de scurgere care sunt greu de detectat vizual. Pentru carcasele cu cerințe stricte de etanșare, un material de bază dens reduce adesea acest risc și îmbunătățește consistența.
Î3: De ce contează rezistența la oboseală pentru piesele de robot și drone?
Aceste piese văd sarcini repetate în timpul mișcării și vibrațiilor. Fisurile de oboseală încep de obicei la defecte mici sau la concentrații de stres și cresc lent pe parcursul mai multor cicluri. O structură densă, aliniată direcțional, ajută la întârzierea inițierii fisurilor, ceea ce prelungește durata de viață în condiții de mișcare continuă.
Î4: Ce toleranță poate obține extrudarea la rece asupra caracteristicilor critice?
Pe multe caracteristici formate, toleranțe de aproximativ 0,05 mm sau mai bune sunt realizabile, în funcție de geometrie, material și starea sculelor. Prelucrarea finală poate rafina caracteristicile care necesită un control și mai strict. Discuțiile timpurii cu furnizorul ajută la stabilirea unor toleranțe realiste pentru fiecare caracteristică.
Î5: Cum decid ce proces să specific pentru un nou design?
Începeți prin a enumera cerințele funcționale: sarcini, etanșare, sudare, transfer de căldură și volumul așteptat. Dacă piesa este structurală, etanșată sau critică la oboseală, extrudarea la rece merită o evaluare serioasă. Dacă piesa este simplă, necritică și produsă în volum foarte mare, cu toleranțe generoase, turnarea sub presiune poate fi mai economică. Eșantion de testare pe ambele rute poate confirma alegerea.

-
Numar de tel
+86-0572-2210226Număr de telefon
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Clădirea B, Parcul industrial de inovare și antreprenoriat, nr. 288, Yansan Road, orașul Huzhou, provincia Zhejiang, ChinaQrCode
-
Legături rapide
Acasă Produse Despre noi Capabilități Industrii Știri Contactați-ne -
Explorează
Carcasa din aluminiu pentru cameră a vehiculului Extrudare la rece din aluminiu Piese de forjare la rece din aluminiu -
nu ezitați să ne contactați