Știri din industrie
 Oct 16, 2026
 Postat de administrator
De ce aluminiu extrudat la rece conduce Designul carcasei camerei ADAS: materiale, procese și ghid de selecție
O cameră orientată înainte de pe un vehicul modern se află în spatele parbrizului, unde se confruntă cu nopți înghețate, tablouri de bord încălzite de soare, vibrații constante, stropi de drum și sare. Carcasa din jurul obiectivului și al senzorului de imagine trebuie să mențină stabilă alinierea optică în toate aceste condiții. Când eșuează, simptomele apar ca detecție încețoșată, calibrare în derivă sau aburire a umezelii în interiorul obiectivului, iar fiecare acestea pot slăbi dintre funcția de asistență a șoferului pe care o acceptă camera.
Acest ghid compară principalele materiale și rute de fabricație pentru un carcasa camerei auto , explică unde se încadrează fiecare opțiune în sistemele avansate de asistență pentru șofer (ADAS) și oferă inginerilor și echipelor de condiții sau liste de verificare pentru selectarea furnizorilor. Accentul este pus pe compromisuri tehnice mai degrabă decât afirmațiile principale, deoarece alegerea corectă depinde de gradul camerei, mediul termic și volumul de producție așteptat.
Sursă imagine: generată de AI numai în scop ilustrativ.
De ce locuința contează mai mult decât pare
Carcasa este referința mecanică pentru întreg modulul camerei. Elementele lentilelor sunt poziționate în ferestre de aliniere măsurate în zeci de micrometri, iar senzorul de imagine trebuie să rămână paralel cu axa optică pe întregul interval de temperatură de funcționare. O mică schimbare a scaunului lentilei schimbă focalizarea și câmpul vizual, care, la rândul lor, afectează câte de precis algoritmii din aval detectează marcajele benzilor, pietonii și alte vehicule.
De asemenea, proiectele trebuie să gestioneze procesul generat de senzor și umiditatea care se condensează pe suprafețele optice reci și sarcinile de montare transmise prin suportul parbrizului. Deoarece carcasa se află între toate aceste forțe, materialul și traseul său de fabricație determinată cât de multă marjă are de fapt designul optic.
Cerințe de bază de performanță
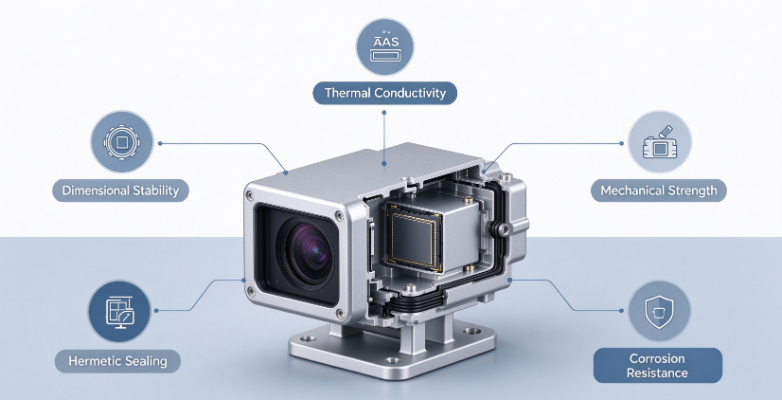
Majoritatea programelor evaluează o locuință în raport cu cinci zone de performanță. Fiecare zonă are un efect direct al calității imaginii sau a fiabilității câmpului, astfel asupra compromisurilor ar trebui făcute în mod deliberat și nu implicit.
- Stabilitate dimensională. Scaunul lentilei și datele senzorului trebuie să mențină după cicluri termice repetate, deoarece se traduce direct în eroare de calibrare.
- Conductivitate termică. Căldura de la senzor are nevoie de o cale eficientă departe de optică, altfel curentul întunecat crește și zgomotul imaginii crește în zilele calde.
- Rezistență mecanică și viață la oboseală. Carcasa trebuie să reziste la vibrații, impacturi ale resturilor de drum și oboseală pe termen lung cauzată de stresul continuu de montare.
- Etanșare ermetică și rezistență la coroziune. Garniturile și cusăturile sudate trebuie să păstreze umezeala pe toată durata vieții a vehiculului, inclusiv expunerea la sârea din drum și la spălătorii auto.
- Conformitatea sistemului de calitate. Programele de serie necesită, de obicei, un sistem de management al calității auto, trasabilitatea lotului, o transmitere PPAP și rata foarte mici de defecte măsurate în părțile pe milion.
Ponderea cerințelor se modifică odată cu aplicarea. O cameră cu vedere din spate poate acorda prioritate costurilor și ambalajului, în timp ce un senzor orientat spre înainte de utilizare pentru frânarea de urgență are nevoie de un comportament termic și performanță de etanșare excelentă, deoarece consecințele defecțiunilor sale sunt mai grave.
Opțiuni de materiale pentru carcasele camerei
Alegerea materialului stabilește limita superioară a performanței termice și structurale înainte de a lua orice decizie de fabricație. Tabelul de mai jos rezuma cele patru opțiuni cel mai des luate în considerare pentru carcasele camerelor.
| Material și traseu | Conductivitate termică | Risc de etanșare | Aplicație tipică |
|---|---|---|---|
| Plastic de inginerie (PBT sau PC-ABS) | Foarte scăzut | Scăzut spre moderat | Camere cu vedere spate la nivel de intrare |
| Aluminiu turnat sub presiune (ADC12 sau A380) | Moderat | Risc de porozitate ridicat | Carcase medii bazate pe costuri |
| Aluminiu extrudat la rece 6061 | chifla | Scăzut | Carcase de calitate medie până la înaltă încărcate structural |
| Aluminiu extrudat la rece 1070 | Foarte sus | Foarte scăzut | Camere frontale de înaltă calitate care necesită împrăștiere a căldurii |
Materiale plastice de inginerie (PBT și PC-ABS)
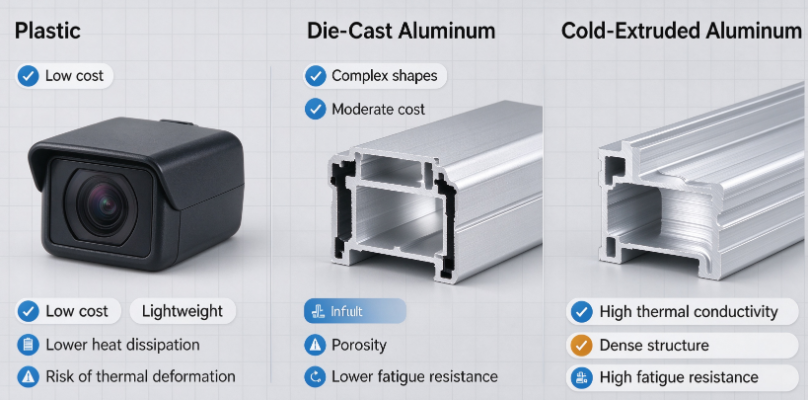
Carcasele din plastic oferă costuri reduse de scule, greutate redusă și libertate de a crea forme externe complexe. Funcționează bine pentru camerele de calitate inferioară unde designul optic tolerează creșterea moderată a temperaturii. Principalele limitări sunt conductivitatea termică slabă, care captează căldura în apropiere și fluarea temperaturii ridicate, care poate schimba lent scaunul lentilei pe durata de viață a vehiculului.
- Avantaje: cost unitar redus, geometrie complexă, integrare ușoară a caracteristicilor de montare
- Limitări: răspândire slabă a căldurii, fluaj sub temperatură susținută, rigiditate limitată
Aluminiu turnat sub presiune (ADC12 și A380)
Turnarea sub presiune este atractivă volum mediu spre mari, deoarece produce rapid forme aproape nete. Cu toate acestea, solidificarea rapidă a aluminiului topit lasă adesea porozitate internă și contracție. Într-o carcasă optică etanșă, aceste goluri pot deveni căi de scurgere, iar structura granulației discontinue reduce performanța la oboseală în condițiile de vibrație. Unele program acceptă piese turnate sub presiune cu tratament secundar, dar sarcina de validare a etanșării este substanțială mai mare.
Aluminiu forjat pentru extrudare la rece (1070 și 6061)
Aluminiul forjat începe ca o țagle solidă care se formează prin extrudare la rece, care deformează plastic metalul fără a-l topi. Rezultatul este un flux continuu de cereale care urmează forma piesei și o structură densă, aproape fără pori. Alloy 1070 oferă o conductivitate termică foarte ridicată, făcându-l un candidat puternic pentru camerele frontale care trebuie să împrăștie eficient căldura senzorului și pot fi sudate cu laser pentru ansambluri ermetice. Aliajul 6061 oferă rezistență mai mare și este potrivit pentru carcasele care suportă sarcini de montare mai mari sau au nevoie de mai multă rigiditate structurală.
Cel mai potrivit pentru ADAS de înaltă calitate Pereți denși, fără pori Flux continuu de cereale
Comportament termic comparat
Conductivitate termică este adesea prima pe care inginerii o examinează atunci când compară materialele carcasei, deoarece determină cât de repede se deplasează căldura senzorului la suprața exterioară. Graficul de mai jos prezintă valorile tipice ale temperaturilor camerei pentru materialele discutate mai sus. Valorile reale variază în funcția de temperare a altora, tratamentul termic și geometria peretelui, deci confirmați-le în raportul cu datele furnizorului.
Diferența dintre aluminiul forjat și plasticul de inginerie este de aproximativ trei ordine de mărime, motiv pentru care carcasele din plastic se bazează pe căi termice prin cupru PCB sau radiatoare externe. Aluminiul turnat sub presiune oferă o creștere semnificativă față de plastic, dar porozitatea acesteia poate reduce performanța termică eficientă la nivel local. 1070 extrudat la recepție oferă cea mai directă căldură, ceea ce ajută la menținerea stabilă a temperaturii senzorului în lumina soarelui susținută și la sarcina ridicată a procesorului.
Sursă imagine: generată de AI numai în scop ilustrativ.
Procese de fabricație pentru carcase din aluminiu pentru camere
Trei rute de producție domină producția de carcase din aluminiu pentru camere. Fiecare are un profil distinct de cost, precizie, calitate metalurgică și timp de livrare, iar cea mai bună alegere depinde de modul în care programul echilibrează acești factori.
Turnare sub presiune la înaltă presiune
Aluminiul topit este injectat într-o matriță de oțel la presiune ridicată, producând carcase complex într-o singură lovitură. Timpii de ciclu sunt scurti, iar costurile unitare scad rapid cu volum. Principalele dezavantaje sunt porozitatea gazului și contracției, opțiunile limitate de tratament termic, deoarece gazul captat se extinde la temperatură ridicată și necesitatea testării scurgerilor pe fiecare parte. Pentru o carcasă optică etanșă, aceste dezavantaje depășesc de obicei avantajul de cost odată ce programul trece dincolo de camerele de bază.
Prelucrare completă CNC din Solid Billet
Prelucrarea unei carcase din stocul de bare pline oferă un control dimensional excelent și evită complet defectele de turnare. Compensația este deșeurile de materiale, care pot depăși jumătate din țagla originală, împreună cu cicluri lungi și costuri pe piesă mai mari. Prelucrarea completă are sens pentru prototipuri, volum foarte mici sau caracteristici extrem de reduse, dar devine dificil de justificat pentru producția de serie.
Frig Extrusion Plus Prelucrare CNC secundară
This rută combină beneficiile metalurgice ale formării la rece cu precizia prelucrării țintite. Procesul urmărește în general secvența prezentată mai jos.
- Pregătirea biletului. Limacurile de aluminiu forjat sunt tăiate și recoapte într-o stare de pornire constantă, care stabilizează forța de formare și comportamentul cerealelor.
- Extrudare la rece. Limacul se formează la temperatura camerei într-o cană sau un corp aproape de plasă. Fluxul continuu de cereale creat aici conferă peretelui rezistența și densitatea.
- Precizie CNC. Numai caracteristicile critice, cum ar fi locașul lentilei, data senzorului și canelura de etanșare, sunt prelucrate, ceea ce menține îndepărtarea materialului scăzută și costurile sub control.
- Tratarea și curățarea suprafețelor. Curățarea cu ultrasunete îndepărtează reziduurile de prelucrare, iar anodizarea adaugă rezistență la coroziune și o suprafață stabilă pentru adezivi sau garnituri.
- Inspecție finală. Fiecare parte este verificată pentru scurgeri, dimensiuni critice și starea suprafeței, cu trasabilitatea înregistrată la nivel de lot.
Principalele beneficii sunt rezistența și densitatea superioare turnării sub presiune, comportamentul termic stabil față de peretele dens și o structură de cost care se scalează bine pentru volumul mediu spre mari. În comparație cu prelucrarea completă, randamentul materialului este mult mai bun, iar timpul de livrare este mai scurt pentru producția de serie. Pentru multe programe ADAS, un bine controlat Carcasa din aluminiu extrudat la rece oferă cea mai echilibrată combinație de performanță și fabricabilitate.
Exemplu aplicat: Selectarea unei rute pentru o cameră înainte
Luați în considerare un program de cameră orientat înainte, planificat câteva sute de mii de unități pe an, cu o cerință pentru performanța de etanșare în ciclul de temperatură și pulverizare de sare. În faza pilot timpurie, o carcasă turnată sub presiune a trecutului inspecție dimensională, dar a cunoscut scurgeri intermitente în timpul verificării heliului post-test, iar cauza principală a fost determinată de micro-porozitatea în apropierea unei caneluri de garnitură. Relucrarea prin impregnare și filtrarea suplimentară a scurgerilor adăugate a costurilor și a extins programului de validare.
Când programul a trecut la un corp 1070 extrudat la rece cu o canelură de etanșare prelucrată, defecțiunile de scurgere au dispărut în aceeași secvență de testare, iar profilul termic al senzorului s-a creat considerabil în condițiile de funcționare susținută la sarcină mare.
Lecția nu este că turnarea sub presiune este nepotrivită în toate cazurile, ci că cerințele de etanșare și sarcina termică ar trebui să determine alegerea traseului înainte de luarea deciziilor privind sculele. Revizuirea deciziei mai târziu în program este mult mai costisitoare decât setarea corectă a cerințelor la început.
Lista de verificare pentru selecție pentru ingineri și cumpărători
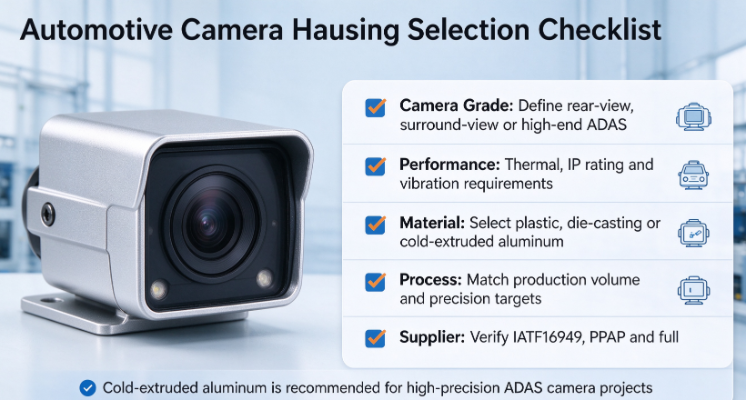
O revizuire structurată ajută echipele să evite surprizele costisitoare. Următorii cinci pași pot fi aplicați în timpul selecției conceptului și al calificării furnizorului.
- Definiți gradul camerei. Clarificați dacă carcasaște o funcție de vedere din spate, vedere în jur sau de înaltă calitate înainte, deoarece aceasta stabilește linia de bază termică și de etanșare.
- Stabiliți obiective de performanță cuantificat. Specificați intervalul de temperatură de funcționare, nivelul de protecție la pătrundere, profilul de vibrații și deplasarea maximă permisă a lentilei.
- Potriviți ruta de producție cu programul. Alegeți plastic sau turnare sub presiune pentru camerele de intrare bazate pe costuri și luați în considerare extrudarea la rece cu prelucrare secundară atunci când marginile termice și de etanșare sunt critice.
- Audit furnizorul. Verificați certificarea de management al calității, certificatele materialelor, capacitatea de inspecție completă în linie și experiența PPAP.
- Previzualizează principalele riscuri. Scurgerile determinate de porozitate, deformarea termică și inconsecvența lotului ar trebui abordate în evaluarea proiectării, mai degrabă decât descoperite în timpul validării.
Capcane frecvente la aprovizionarea cu locuințe
Multe probleme de aprovizionare provin din concentrarea pe ceea ce este cel mai ușor de măsurat. Următoarele greșeli apar în mod repetat în programele camere și merită evitate.
- Verificarea doar a toleranțelor de desen. O carcasă poate îndeplini toate dimensiunile din desen și totuși eșuează din cauza golurilor interne sau a discontinuităților de cereale care nu au fost niciodată inspectate.
- Ignorarea efectelor ciclului de temperatură. Deviația dimensională care apare după expunerea termică repetată adesea neobservată dacă validarea acoperă doar o singură temperatură.
- Subestimarea capacităților procesului. Un furnizor fără trasabilitate documentată a unui istoric PPAP poate dificultăți să treacă de un audit al clienților, chiar și cu piese prototip bune.
- Selectarea numai după prețul unitar. Costul mai mic al piesei poate fi compensat rapid prin reprelucrare, deseuri, expunere la garanție și lansări întârziate.
Capacitatea noastră pentru carcase personalizate din aluminiu pentru camere
Pentru echipele care dezvoltă camerele orientate spre înainte sau cu vedere în jur, un partener practic ar trebui să combine extrudarea la rece cu prelucrarea de precizie, să ofere opțiuni de materiale 1070 și 6061 și să mențină un sistem de calitate aliniat cu așteptările auto. Eșantioanele de construcție, inspecția dimensională completă, testarea scurgerilor și documentația PPAP ar trebui să treacă fără probleme ale prototipului la producția de serie. Inginerii care doresc să compare opțiunile pentru propriul program pot împărtăși desene și obiective de performanță pentru a revizui tehnica timpurie.
Concluzie
Pozițiile camerelor cu costuri reduse pot fi adesea deservite de aluminiu turnat sub presiune, cu condiția ca plastic sau cerințele termice și de etanșare să fie modeste. Camerele ADAS de înaltă performanță beneficiază cel mai mult de aluminiu extrudat la rece, care combină conductivitate termică ridicată, pereți denși și comportament stabil la oboseală cu precizia necesară pentru alinierea obiectivului. Soluția potrivită depinde de calitatea camerei, de profilul de mediu și de volumul de producție, iar o decizie timpurie și structurată protejează atât performanța, cât și programul. Pentru o privire mai profundă asupra opțiunilor personalizate, consultați carcasă din aluminiu pentru cameră gama și discutați cerințele dvs. cu o echipă tehnică.
Sursă imagine: generată de AI numai în scop ilustrativ.
Întrebări frecvente
Î1: Este extrudarea la rece practică pentru proiectele de carcasă de camere ADAS cu volum redus?
Se poate, deși economia depinde de geometria piesei și de investiție în scule. Programele cu volum redus combină adesea un corp extrudat standard cu caracteristici prelucrate, ceea ce face ca sculele să fie simple, oferind totuși structura granulară și performanța de etanșare a unui traseu de serie.
Î2: Ce tratamente de suprafață sunt disponibile pentru carcasele din aluminiu pentru camere?
Opțiunile comune includ anodizarea pentru rezistența la coroziune și stabilitatea suprafeței, urmată de etanșare sau acoperire acolo unde este necesar. Alegerea suprafeței trebuie să confirme cu metoda de a etanșare, deoarece garniți, adezivii cu laserul au fiecare și cerințele diferite pentru starea suprafeței.
Î3: Ce toleranțe pot fi atinse pe un scaun de lentilă cu extrudare la rece și CNC?
Locul lentilei și datele senzorului sunt în mod normal produse prelucrare de precizie, astfel încât prin toleranța realizabilă este guvernată de proces de prelucrare mai degrabă decât de extrudarea în sine. Ferestrele de aliniere în zeci de micrometri sunt o țintă tipică pentru modulele orientate înainte, iar valoarea finală ar trebui să convenită în revizuirea designului pe baza stivei optice.

-
Numar de tel
+86-0572-2210226Număr de telefon
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Clădirea B, Parcul industrial de inovare și antreprenoriat, nr. 288, Yansan Road, orașul Huzhou, provincia Zhejiang, ChinaQrCode
-
Legături rapide
Acasă Produse Despre noi Capabilități Industrii Știri Contactați-ne -
Explorează
Carcasa din aluminiu pentru cameră a vehiculului Extrudare la rece din aluminiu Piese de forjare la rece din aluminiu -
nu ezitați să ne contactați